NDO lasnaden industriële piping: methoden, normen en veelgemaakte fouten
Expertise · 2026-09-24 · 10 min lezen · MSA Technische Redactie
Niet-destructief onderzoek (NDO) van lasnaden bepaalt of uw leidingwerk voldoet aan PED en EN 13480, zonder het materiaal te beschadigen. Dit artikel legt uit welke methode wanneer nodig is, hoe u dit inplant in een shutdown en welke fouten opdrachtgevers het vaakst maken.
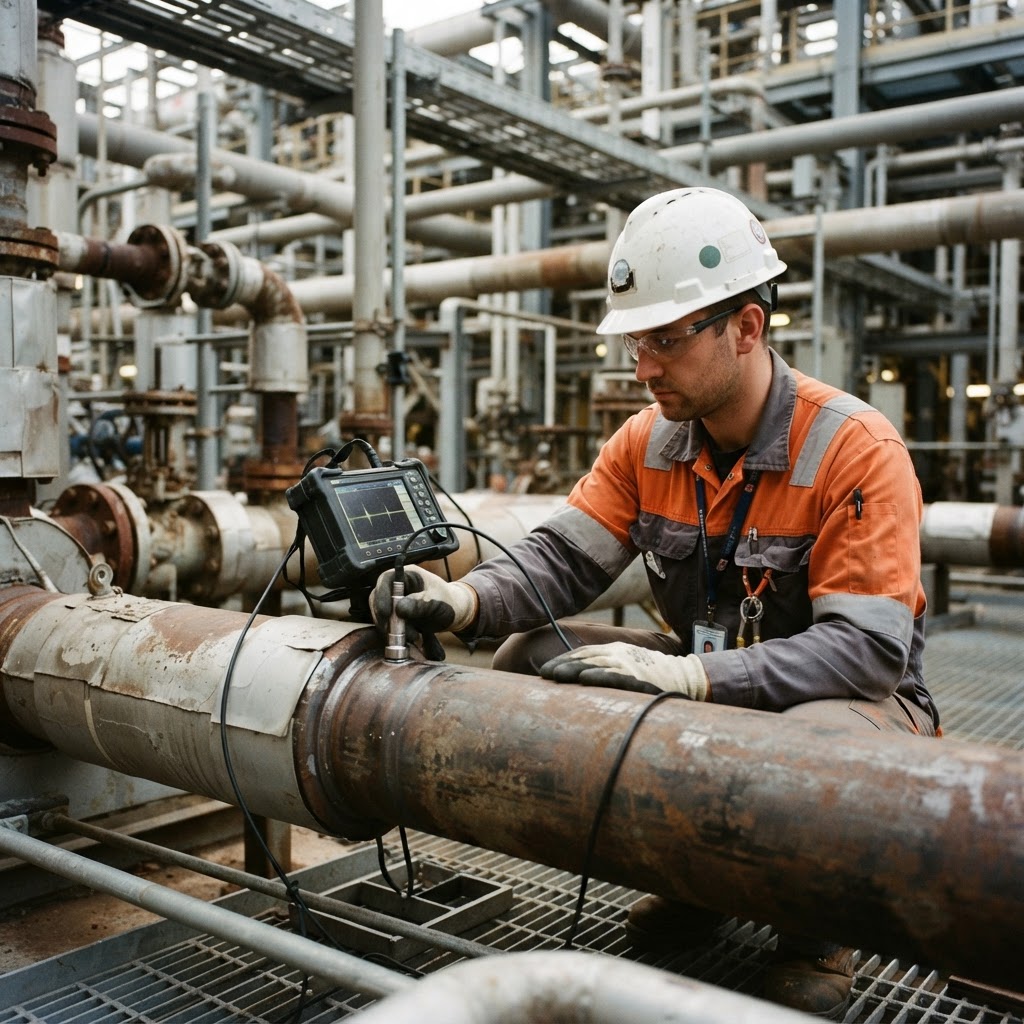
Kort antwoord: NDO van lasnaden in industriële piping — niet-destructief onderzoek — controleert of een las voldoet aan de vereisten van EN 13480 en, voor drukapparatuur, de Europese richtlijn 2014/68/EU (PED) — zonder de las te beschadigen. De vijf gangbare methoden zijn visuele inspectie (VT), penetrant- (PT) en magnetisch onderzoek (MT) voor oppervlaktefouten, en radiografisch (RT) of ultrasoon onderzoek (UT) voor inwendige defecten. Welke combinatie en welke omvang nodig is, hangt af van de PED-categorie en de leidingklasse van de installatie, niet van een vast percentage. Plan NDO altijd mee in uw shutdown- of turnaroundschema: achteraf bijsturen kost geld en tijd.
Wat is niet-destructief onderzoek van lasnaden en waarom is het verplicht?
Niet-destructief onderzoek (NDO, internationaal NDT — non-destructive testing) is een verzameling inspectietechnieken die de kwaliteit van een lasnaad beoordelen zonder het materiaal te beschadigen of het proces te onderbreken. Dit gebeurt na afloop van de laswerken, vóór de installatie in bedrijf gaat. Voor industriële piping in de chemie, petrochemie, farma en voeding is dit geen vrijblijvende kwaliteitscontrole: voor leidingen die onder de Europese richtlijn drukapparatuur 2014/68/EU (PED) vallen, bepaalt de toegekende PED-categorie welke inspectie- en beproevingseisen gelden, uitgewerkt in de uitvoeringsnorm EN 13480-5 voor metallische industriële piping.
Hoe u de leidingklasse en PED-categorie van een installatie bepaalt, leest u in ons artikel over EN 13480-leidingklasse bepalen. Dit artikel gaat een stap verder: welke NDO-methode past bij welk risico, wanneer u dit inplant, en welke fouten opdrachtgevers in de praktijk het vaakst maken.
Belangrijk om te onthouden: NDO is geen certificaat en geen keurmerk. Het is een momentopname — een inspectieresultaat op het ogenblik van uitvoering, gedocumenteerd in een NDO-rapport dat deel uitmaakt van uw lasdossier.
De vijf gangbare NDO-methoden voor lasnaden in industriële piping
Elke methode detecteert een ander type gebrek en heeft eigen beperkingen. In de praktijk wordt zelden één methode geïsoleerd toegepast: een combinatie dekt zowel oppervlakte- als inwendige defecten.
De gangbare volgorde is gelaagd: visuele inspectie (VT) is de basiscontrole die op nagenoeg elke lasnaad gebeurt, ongeacht de PED-categorie. Pas daarna volgt, afhankelijk van de vereiste omvang, oppervlakteonderzoek (PT of MT, afhankelijk van het materiaal) en, voor kritieke of hoger geklasseerde lasnaden, inwendig onderzoek (RT of UT). Deze gelaagde aanpak voorkomt dat een dure methode wordt ingezet op een lasnaad die al bij de visuele controle wordt afgekeurd wegens een zichtbaar defect.
| Methode | Wat ze detecteert | Sterktes | Beperkingen |
|---|---|---|---|
| Visuele inspectie (VT) | Oppervlaktefouten: onderloop, spatten, verkeerde lasvorm, zichtbare scheuren | Snel, goedkoop, altijd de basis — vaak 100% van alle lasnaden | Detecteert geen inwendige of microscopische gebreken |
| Penetrant onderzoek (PT) | Oppervlaktescheuren en -poriën, ook op niet-magnetische materialen (rvs, aluminium) | Geschikt voor rvs-leidingwerk in voeding/farma | Alleen oppervlaktegebreken; oppervlak moet proper en droog zijn |
| Magnetisch onderzoek (MT) | Oppervlakte- en ondiepe onderhuidse scheuren in ferromagnetisch materiaal | Snel, visueel duidelijk resultaat | Werkt niet op rvs (austenitisch) of andere niet-magnetische staalsoorten |
| Radiografisch onderzoek (RT) | Inwendige gebreken: porositeit, slakinsluitsels, onvolkomen doorlassing | Permanent beeld (film/digitaal), goed voor porositeit | Stralingsveiligheidszone nodig, trager, minder geschikt voor dikwandige delen met beperkte toegang |
| Ultrasoon onderzoek (UT) | Inwendige gebreken, ook laminaire fouten en scheuren; dikte- en corrosiemeting | Geen stralingszone, snel inzetbaar tijdens productie, ook bruikbaar voor wanddiktemeting | Vraagt ervaren, gecertificeerd operator; resultaat minder eenvoudig te herlezen door derden dan een RT-film |
Radiografisch onderzoek is doorgaans doelmatiger om porositeit te karakteriseren, zoals ook MME Group in haar overzicht van NDO-technieken aangeeft, terwijl ultrasoon onderzoek vaak de voorkeur krijgt wanneer een stralingszone operationeel niet haalbaar is — bijvoorbeeld bij lassen die tijdens een lopende shutdown met beperkt tijdvenster geïnspecteerd moeten worden.
Hoeveel NDO is verplicht? PED-categorie en leidingklasse bepalen de omvang
Er bestaat geen universeel percentage ("X% van alle lasnaden") dat voor elke installatie geldt. De omvang van het verplichte onderzoek — welke methode, op hoeveel procent van de lasnaden, door wie gecontroleerd — volgt uit:
- De PED-categorie van de leiding (I tot IV), bepaald door het gevarenniveau van het medium, de druk en de nominale diameter.
- De leidingklasse volgens EN 13480-3, die op zijn beurt de inspectie- en beproevingseisen uit EN 13480-5 activeert.
- Projectspecifieke afspraken met de notified body of erkende inspectie-instelling, vastgelegd in het inspectie- en testplan (ITP) vóór de start van de laswerken.
Voor een pijpleiding in een hogere PED-categorie (III-IV) ligt de vereiste NDO-omvang op kritieke lasnaden doorgaans hoger dan bij categorie I-II, waar visuele inspectie met steekproefsgewijze NDO vaak volstaat. Reken dit niet zelf uit op basis van een vuistregel: laat de categorie en klasse formeel vastleggen, en laat uw NDO-partner het inspectie- en testplan daarop afstemmen. Hoe u de categorie zelf al vroeg in een project kunt inschatten, leest u in ons artikel over PED-certificering en compliance voor industriële piping.
Uit de praktijk: Bij een geplande uitbreiding van een procesleiding bleek tijdens de voorbereiding dat een deeltraject in een hogere PED-categorie viel dan aanvankelijk aangenomen, omdat het medium een strenger gevarenlabel had dan in het eerste ontwerp. Het inspectie- en testplan moest daardoor worden aangepast vóór de laswerken startten — niet erna. Omdat dit tijdens de engineeringfase werd opgemerkt en niet tijdens de shutdown zelf, kostte de correctie enkele dagen planningswerk in plaats van een herstart van reeds uitgevoerde laswerken.
Wanneer plant u NDO in: nieuwbouw, shutdown of periodieke herkeuring
NDO van lasnaden komt in drie situaties voor, elk met een andere planningslogica:
- Nieuwbouw en uitbreiding: NDO gebeurt na het lassen, vóór de installatie in bedrijf gaat. Dit past in de normale doorlooptijd van het project en heeft doorgaans geen tijdsdruk van een productiestop.
- Shutdown of turnaround: hersteld of vervangen leidingwerk moet vaak binnen een strak tijdvenster geïnspecteerd zijn voordat de installatie weer opstart. Dit is het moment waarop NDO-planning het vaakst misloopt, omdat de inspectiecapaciteit (RT-stralingszone, UT-operatoren) mee moet in het algemene shutdownschema. Dat speelt met name in een dichte industriecluster zoals de haven- en chemieregio Antwerpen, waar meerdere shutdowns in eenzelfde periode om dezelfde gespecialiseerde inspectiecapaciteit concurreren. Onze gids over turnaround-planning in de petrochemie gaat dieper in op hoe u dit soort deelactiviteiten in een globaal shutdownschema plant.
- Periodieke herkeuring: bestaande installaties onder toezicht krijgen op vaste termijnen een herkeuring, waarbij NDO wordt ingezet om wanddiktevermindering, corrosie of vermoeiingsscheuren op te sporen — vaak in combinatie met wanddiktemeting via UT.
Wilt u structureel weten of uw huidige onderhoudsplanning NDO-momenten mist, dan is dat een van de eerste vragen die wij doorlopen bij onderhoud op maat voor bestaande installaties.
Wilt u zeker zijn dat uw volgende shutdown geen inspectiemoment mist? Download hieronder onze shutdown-checklist, of neem contact op voor een vrijblijvende offerte. Heeft u een lopend project al in uitvoering en moet u dringend inspectiecapaciteit inplannen, bel dan de 24/7-lijn op +32 471 69 55 72.
Veelgemaakte fouten bij lasinspectie
- De methode wordt gekozen op basis van beschikbaarheid, niet op basis van het te detecteren gebrek. UT inzetten omdat de operator toevallig vrij is, terwijl RT beter geschikt is voor het karakteriseren van porositeit in dat specifieke materiaal, levert een minder betrouwbaar resultaat op.
- NDO wordt pas ingepland ná de laswerken, in plaats van als vast onderdeel van het inspectie- en testplan vóór de start. Dat leidt tot wachttijden op inspectiecapaciteit net op het moment dat de installatie weer moet opstarten.
- Onvoldoende gekwalificeerd personeel. Een NDO-resultaat is maar zo betrouwbaar als de persoon die het interpreteert. Vraag altijd naar het certificeringsniveau (zie volgende sectie) van de inspecteur, niet enkel naar de gebruikte apparatuur.
- Oppervlakteafwerking niet geschikt voor de gekozen methode. Penetrant- en magnetisch onderzoek vereisen een schoon, droog en voldoende glad oppervlak. Slakresten of verfresten geven vals-positieve of vals-negatieve resultaten.
- Geen traceerbaarheid naar de uitvoerende lasser en het gebruikte lasprocedé (WPS). Bij een afkeuring moet u kunnen herleiden welke lasser, welk procedé en welke parameters gebruikt zijn — zonder die koppeling is een gerichte correctie onmogelijk.
- Het NDO-dossier wordt onvolledig of te laat samengesteld, waardoor het bij een audit of een volgende herkeuring niet aantoonbaar is dat de vereiste inspecties effectief zijn uitgevoerd volgens het afgesproken testplan.
Toegankelijkheid en veiligheid tijdens NDO in een operationele zone
NDO gebeurt niet altijd op een leiding die veilig op de grond ligt. In een draaiende of net stilgelegde installatie speelt de omgeving mee in de keuze en planning van de methode:
- ATEX-zones: in zones met explosiegevaar moet de apparatuur en de werkwijze afgestemd zijn op de zone-indeling. Radiografisch onderzoek vraagt bovendien een afgebakende stralingszone waarbinnen tijdelijk niemand aanwezig mag zijn — in een dichtbezette procesinstallatie is dat niet altijd haalbaar zonder de omliggende activiteiten stil te leggen. Ultrasoon onderzoek heeft dat nadeel niet en is daardoor vaak de praktischere keuze in bezette zones.
- Werkhoogte en toegankelijkheid: lasnaden op leidingbruggen, in pijpengalerijen of op looproosters vereisen steigers of hoogwerkers. Dit moet mee ingepland worden in de doorlooptijd van de inspectie, niet pas wanneer de inspecteur ter plaatse is.
- Isolatie en vrijgave: voordat NDO kan starten, moet het leidingdeel volgens de geldende procedures vrijgegeven en waar nodig geïsoleerd zijn van het proces. Deze vrijgave hoort in het shutdownschema te staan als voorwaarde vóór het inspectiemoment, niet als aparte, losstaande stap.
Deze randvoorwaarden bepalen mee welke methode praktisch haalbaar is binnen het beschikbare tijdvenster — een overweging die minstens even zwaar weegt als de zuiver technische geschiktheid van de methode.
Wie mag NDO uitvoeren: kwalificatie van inspecteurs
NDO-personeel wordt gecertificeerd volgens de norm EN ISO 9712, die drie niveaus onderscheidt:
- Niveau 1: voert onderzoek uit volgens vastgelegde instructies, interpreteert resultaten niet zelfstandig.
- Niveau 2: voert onderzoek zelfstandig uit, interpreteert en rapporteert resultaten, en kan niveau 1-personeel begeleiden.
- Niveau 3: stelt procedures en testplannen op, superviseert niveau 1- en 2-personeel en is eindverantwoordelijk voor de technische kwaliteit van het NDO-programma.
Voor periodieke keuring van installaties onder toezicht werkt u met een erkende inspectie-instelling — in België onder meer Vinçotte, actief in inspectie van drukapparatuur en niet-destructief onderzoek in de chemie- en procesindustrie. Voor NDO uitgevoerd tijdens laswerken of shutdowns door uw aannemer volstaat het om te controleren dat het ingezette personeel het juiste EN ISO 9712-niveau heeft voor de gekozen methode en dat dit certificaat geldig is op het moment van uitvoering.
Een norm zoals EN ISO 9712 of EN 13480 is geen bedrijfscertificaat — het is een uitvoeringsstandaard. Vraag bij een aannemer dus niet naar "een EN 13480-certificaat" (dat bestaat niet), maar naar de kwalificatie van het NDO-personeel en de VCA**-registratie van het bedrijf zelf.
Dossiervorming en traceerbaarheid
Een volledig NDO-dossier bij oplevering van laswerken bevat minimaal:
- Het inspectie- en testplan (ITP), goedgekeurd vóór de start van de laswerken.
- Een overzicht van alle geïnspecteerde lasnaden met unieke lasnummers, gekoppeld aan lasser en WPS.
- De NDO-rapporten per methode en per lasnaad, met datum, gebruikte apparatuur en naam en certificeringsniveau van de inspecteur.
- Bij afkeuring: het corrigerende herstelrapport en het resultaat van de herinspectie.
- Een samenvattend eindrapport dat aantoont dat de volledige omvang uit het ITP effectief werd uitgevoerd.
Dit dossier is niet enkel een formaliteit voor de opstart. Bij een volgende periodieke herkeuring, een verzekeringsaudit of een wijziging aan de installatie is dit dossier de basis waarop een inspectie-instelling of verzekeraar beoordeelt of de leiding nog volgens het oorspronkelijke ontwerp functioneert.
Kernpunten
- NDO van lasnaden is verplicht op basis van de PED-categorie van de leiding en de eisen uit EN 13480-5 — er bestaat geen vast percentage dat voor elke installatie geldt.
- De vijf gangbare methoden (VT, PT, MT, RT, UT) detecteren elk een ander type gebrek; een combinatie is de norm, niet de uitzondering.
- Plan NDO als vast onderdeel van het inspectie- en testplan vóór de start van de laswerken, niet als sluitstuk achteraf — zeker binnen een shutdown- of turnaroundvenster.
- NDO-personeel wordt gecertificeerd volgens EN ISO 9712 (niveau 1 tot 3); vraag dit certificaat altijd op, los van de gebruikte apparatuur.
- Een volledig NDO-dossier met lasnummers, WPS-koppeling en NDO-rapporten is essentieel bij audit, herkeuring of verzekeringscontrole.
- Voor installaties onder toezicht werkt u samen met een erkende inspectie-instelling zoals Vinçotte voor periodieke herkeuring.
Twijfelt u of uw volgende project of shutdown het juiste NDO-programma heeft? MSA Corporation begeleidt de planning en uitvoering van laswerken en piping-onderhoud in de chemie, petrochemie, farma en voeding, van inspectie- en testplan tot dossiervorming. Vraag een vrijblijvende offerte aan, of bel bij een lopende shutdown de 24/7-lijn op +32 471 69 55 72. Download hieronder onze shutdown-checklist om na te gaan of uw volgende shutdownschema alle verplichte inspectiemomenten bevat.
Onderwerpen: Laswerken, Piping, Shutdowns & turnarounds, Onderhoud op maat, Petrochemie, Chemie, Gas, Farmacie
Veelgestelde vragen
Hoe vaak moet een leidinglasnaad met NDO gecontroleerd worden?
Dat hangt af van de PED-categorie en de leidingklasse van de installatie, niet van een vast interval. Voor nieuwe laswerken legt het inspectie- en testplan de omvang vast vóór de start; bestaande installaties onder toezicht krijgen daarnaast periodieke herkeuringen via een erkende inspectie-instelling.
Kan ultrasoon onderzoek radiografisch onderzoek volledig vervangen?
Niet altijd. UT is vaak praktischer in bezette zones omdat er geen stralingszone nodig is, maar RT blijft doeltreffender om bepaalde porositeit te karakteriseren en levert een permanent, makkelijk herleesbaar beeld op. De keuze hangt af van het te detecteren gebrektype en de toegankelijkheid van de lasnaad.
Wat kost NDO van lasnaden ongeveer?
De kost hangt sterk af van het aantal lasnaden, de gekozen methode en de toegankelijkheid van de installatie, en is daarom moeilijk in een algemeen bedrag te vatten. Vraag voor een concreet project altijd een offerte op basis van het inspectie- en testplan.
Is een NDO-rapport hetzelfde als een certificaat?
Nee. Een NDO-rapport documenteert het inspectieresultaat op het moment van uitvoering; het is geen certificaat of keurmerk voor de installatie. Het maakt wel deel uit van het lasdossier dat bij audits en herkeuringen wordt opgevraagd.
Welk certificeringsniveau moet een lasinspecteur minstens hebben?
Dat hangt af van de taak: niveau 1 voert onderzoek uit volgens instructies, niveau 2 interpreteert en rapporteert zelfstandig, en niveau 3 stelt testplannen op en superviseert. Voor de meeste lasinspecties op industriële piping is minstens een niveau 2-inspecteur volgens EN ISO 9712 vereist.
Wat gebeurt er als een lasnaad wordt afgekeurd bij NDO?
De lasnaad wordt hersteld volgens een vastgelegde herstelprocedure en daarna opnieuw geïnspecteerd met dezelfde of een aanvullende methode. Dit herstel- en herinspectietraject hoort volledig gedocumenteerd te worden in het NDO-dossier, inclusief het resultaat van de herinspectie.